
异形平板滤网在激光烟雾工况下的风阻与吸附效率,不只看厚度
激光烟雾净化中,异形平板滤网如何兼顾风阻与吸附效率
激光切割、打标产生的烟雾含微小颗粒和气态污染物。净化设备中的异形平板滤网如果风阻上升过快,抽风量会明显衰减,烟雾无法及时捕集,加工品质和车间环境都会受影响。不少厂家遇到问题时,第一反应是换更厚滤材或增加活性炭克重,结果风阻和吸附效率常常顾此失彼。本文从滤材结构设计、风阻与过滤效率平衡以及激光烟雾工况适配三个维度,拆解异形平板滤网的设计思路,帮助您找到改善方向。
风阻与吸附效率为什么需要在结构层面统一考虑
异形平板滤网属于非标结构,既要适配设备内部空间,又要满足净化性能。气流通过滤网时,阻力来自滤材纤维对颗粒的拦截、吸附材料的扩散阻力,以及流道变化。过滤效率越高的滤材,纤维通常越密;吸附材料添加越多,气流通道越窄。标准滤网可以通过增大面积缓解阻力,但异形平板滤网的轮廓受安装空间限制,过滤面积有限,只能在折叠方式、活性炭分布和支撑结构上找平衡。这类滤网常见于激光烟尘净化器、工业废气处理设备等紧凑型系统,外形可能是L形、梯形或带缺口的不规则轮廓,气流分布比标准方形滤网更难控制。不规则形状的边框也更容易出现局部涡流,边缘密封和内部流场设计因此格外重要。
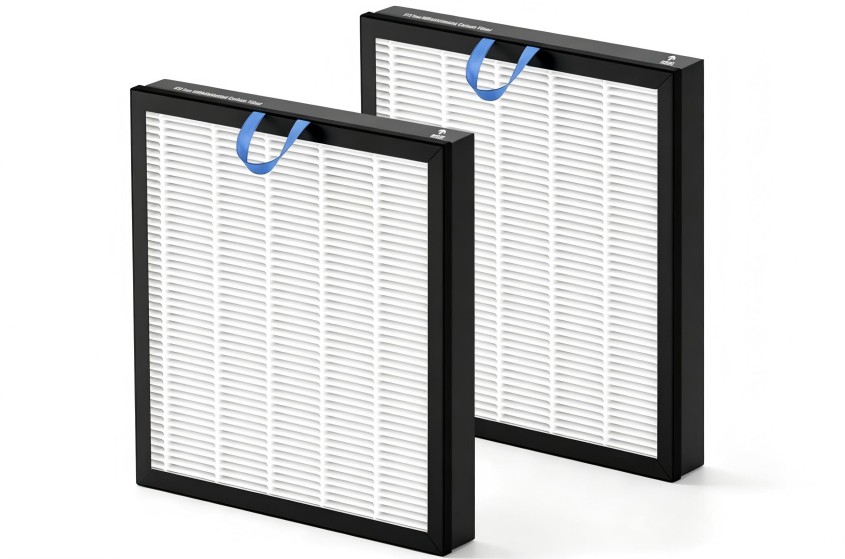
激光烟雾工况下,异形平板滤网的关键检查项
激光加工产生的烟雾颗粒细、含油性成分,若滤网结构不匹配,可能出现局部堵塞、边缘漏气、滤材变形等问题。打样和选型时,以下几点值得重点确认。
- 有效过滤面积:折叠间距与深度决定实际气流通道面积,需结合风量校核;
- 支撑与分隔:过密会增加局部阻力,过疏则可能在负压中塌陷;
- 边框与密封:异形轮廓的密封边要贴合安装槽,避免气流从边缘短路;
- 预过滤配合:油性颗粒容易粘附在活性炭表面,增设可更换的预过滤层有助于延长主滤网周期。
不同材料加工产生的烟雾成分也有差异,例如金属切割与树脂材料切割产生的颗粒形态和黏性不同,滤材表面处理方式也应随之调整。选型时需把实际加工对象纳入判断范围。
从滤材匹配到结构定制的落地路径
异形平板滤网大多根据设备内部空间设计。定制前先明确实际风量、污染物成分、系统允许的阻力上限。油性颗粒偏多时,滤材需要更好的抗油污表现;气味强度较高时,可采用改性活性炭提升单位面积吸附能力。滤材确定后再设计折叠方向、支撑筋位和密封结构,而不是先定外形再硬塞滤材。密封材料的选择同样不能忽略,软性密封条能更好地贴合不规则边框,但要注意耐温和耐油性。由于定制滤网跨材料与结构两个环节,滤材生产和成品加工如果由同一团队对接,更容易减少匹配误差。创洁滤材自建实验室,可在打样阶段同步完成结构与性能验证。
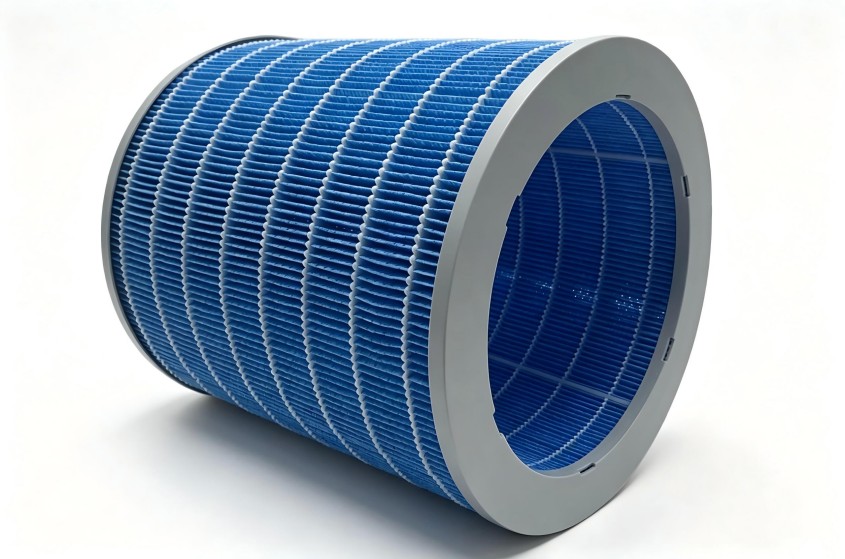
测试验证重点看什么
这类滤网的实际表现,要在接近真实工况下观察。测试时模拟设备风量和污染物发生源,记录阻力随时间的上升曲线,以及出口端效率变化。激光烟雾中的油性气溶胶会逐步覆盖滤材表面,这段时间内的阻力变化更能反映结构设计是否合理。边缘密封也要重点检查,因为异形轮廓的不规则边框更容易出现贴合不良。测试数据能直接指导滤材克重、吸附配方和支撑结构调整。如果没有条件进行整机测试,至少可以通过滤材单体测试观察不同风量下的压降变化,判断初步的设计方向是否可行。
选型建议:先定工况,再谈结构
给采购和技术人员三点建议:把工况参数写清楚,包括风量、颗粒物大小、油性程度、温湿度范围;用模拟污染物做实测,而不是只看初始参数;结合设备可维护性预留预过滤空间。常见误区是认为“越厚越有效”,若厚度持续增加,风阻会明显抬高,可能造成抽风能力不足。正确思路是从系统允许的阻力上限出发,反推滤材结构、吸附材料用量和密封形式。如果设备尺寸已经固定、无法调整,可以考虑采用复合滤材结构,将颗粒过滤与化学过滤分层设置,在有限空间内分别优化阻力与吸附效率。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。