工业化学过滤中HEPA基材风阻过高?折褶结构是优化关键
折褶参数与复合工艺如何左右工业HEPA基材的过滤表现
工业化学过滤场景中,HEPA基材面临的气态污染物与颗粒物挑战远比民用环境复杂。许多设备厂商在选型时容易忽略一个事实:基材本身的折褶加工方式,会直接改变滤材的过滤效率与风阻表现。折褶过密,风阻骤增,风机能耗上升;折褶过疏,有效过滤面积不足,效率下滑。自动化折褶HEPA基材的核心价值,正在于通过精密加工减少这种性能损耗。
自动化折褶对基材性能的三个直接影响
有效过滤面积与结构均匀性
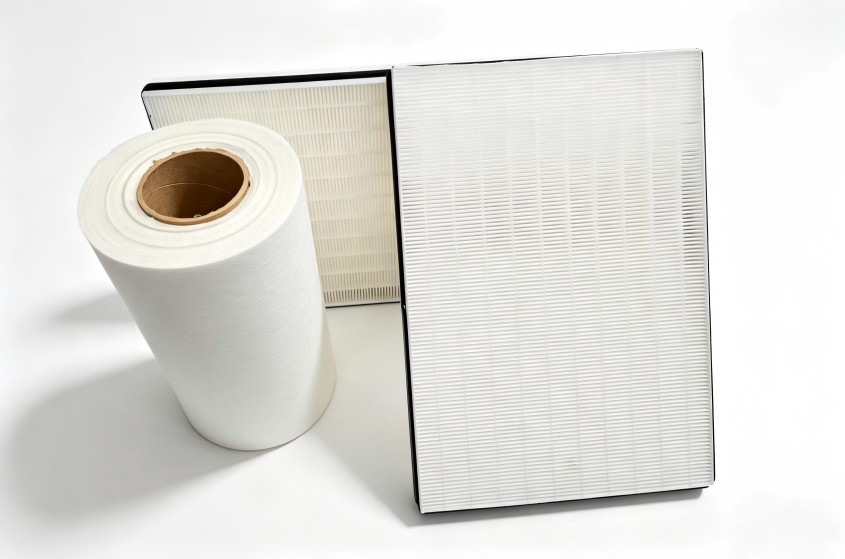
手工或半自动折褶难以保证褶距一致,局部挤压会导致气流通道受阻。自动化折褶设备能够将褶高、褶距控制在更稳定的范围内,使每平方米滤材的有效过滤面积得到充分利用。对于化学过滤场景,基材上负载的吸附材料分布也会因折褶均匀性而呈现更一致的透气表现。
折褶定型工艺与滤材损伤控制
HEPA基材多为玻纤或复合材质,折褶过程中的机械应力控制不当,容易造成滤材局部破损或纤维结构被压实。破损意味着颗粒物旁通,压实则意味着局部阻力上升。自动化产线对折褶压力、定型温度的控制更精确,可以在保证褶型挺括的同时,减少对滤材原有孔隙结构的破坏。
胶线涂布与褶间距的匹配度
折褶后的HEPA基材通常需要与支撑骨架或分隔线复合,胶线位置是否精准对应褶谷,直接影响气流走向。胶线偏移会导致相邻褶片粘连,形成无效过滤区域。自动化折褶线能够将胶线涂布与折褶动作同步完成,降低这类工艺偏差。
化学过滤场景下的风阻与效率平衡逻辑
在工业化学过滤中,HEPA基材往往承担着拦截颗粒物与负载化学吸附材料的双重任务。基材自身克重增加、吸附材料负载量提升,都会推高初始阻力。若折褶结构未能同步优化,滤网的整体风量会明显衰减,导致车间换气次数不足或设备内部负压异常。
一种常见误区是盲目追求更高等级的过滤效率。在激光烟雾净化、化工车间异味控制等场景中,过量设计不仅推高采购成本,还可能因风阻过大导致风机长期高负荷运转,缩短设备寿命。合理的做法是依据工况中颗粒物浓度与气态污染物种类,倒推需要的过滤等级与基材结构参数,再评估匹配的折褶工艺。自动化折褶HEPA基材的优势在于,它允许在打样阶段快速调整褶高与褶距,找到效率与阻力之间的可接受平衡点。
影响折褶HEPA基材选型的工况变量
- 风量要求:设备设计风量决定了滤材面积与折褶密度的上限,风量需求越高,对折褶后基材透气性的要求越严格。
- 颗粒物粒径分布:亚微米级颗粒占比高时,需要更致密的滤材结构,此时折褶深度与褶距的配合尤为关键。
- 化学吸附负载量:活性炭或其他吸附介质负载量增加会压缩基材原有透气空间,折褶间距需要相应放宽。
- 温湿度环境:高湿环境下玻纤基材强度会有所波动,折褶定型工艺需考虑环境因素对材料刚性的影响。
- 安装空间限制:设备结构紧凑时,需要更小的折褶高度来增加单位体积内的过滤面积,这对折褶精度提出了更高要求。
通过打样验证折褶工艺与本厂工况的匹配度
设备厂商在选择自动化折褶HEPA基材时,仅看滤材供应商提供的平面基材检测数据往往不够。平面滤材的数据无法完全反映折褶成型的实际表现。建议要求供应商提供打样服务,将基材按照目标褶高、褶距制成小批量滤芯样品,在接近实际工况的风速条件下测试初始压降与过滤效率。只有经过这一轮验证,才能判断该基材的折褶加工方案是否真正适配自身设备。
创洁滤材具备从滤材生产到折褶成品加工的一体化能力,在打样阶段即可同步调整基材配方与折褶参数,减少设备厂商在多供应商之间反复沟通的成本。自建的过滤器性能测试实验室也能够依据EN1822、MERV等标准对打样滤芯进行阻力与效率验证,帮助客户在看批量生产前获得更贴合实际使用的数据参考。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。