激光烟雾碳布折褶加工:风阻与吸附容量如何兼顾
激光烟雾碳布折褶加工:风阻与吸附容量如何兼顾
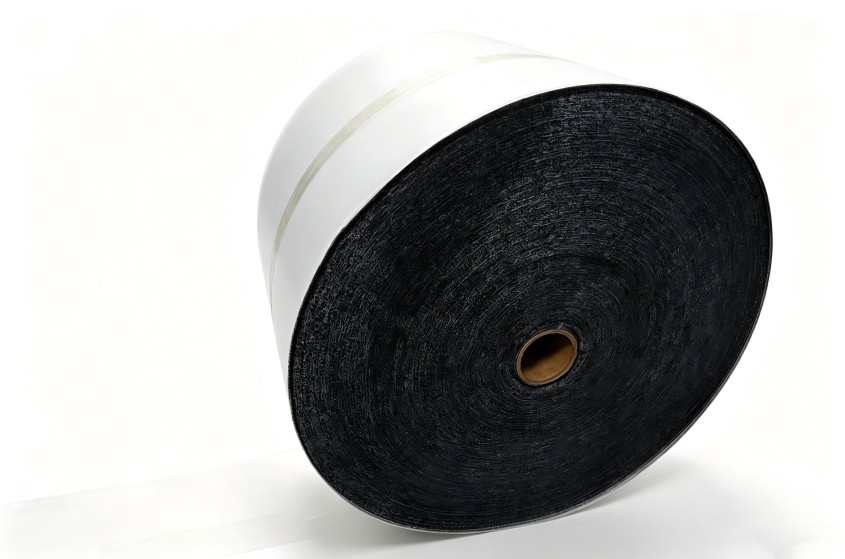
激光切割、打标和焊接产生的烟雾,并不是单一颗粒物。它同时包含细颗粒、粘性气溶胶以及材料受热释放的气态挥发物。很多方案只按普通粉尘过滤选型,结果初阻力上升很快,炭布表面被油雾覆盖,活性炭微孔还没充分利用就提前失效。碳布折褶加工的价值,不只是把平面滤材做成褶形,而是通过折距、褶高、支撑结构和炭层布局,让颗粒拦截与气相吸附在同一滤材内保持相对稳定。
先判断工况:哪些场景适合碳布折褶结构
碳布折褶加工更适合中等风量、空间受限、同时存在颗粒物和低浓度气态污染物的激光烟雾净化场景。例如非金属材料切割、电子件打标、小型焊接工位的局部排风净化。折褶后,滤材有效过滤面积增加,单位面积迎面风速下降,颗粒在纤维层中的沉积更分散,阻力爬升速度也会放缓。
但它并不适合高油雾、高湿度或含有大量明火火星的工况。油雾会在纤维和炭粒表面形成液膜,堵塞气体进入活性炭微孔的通道;高湿环境可能加重粘性颗粒附着;火星则需要前置防火或阻火结构。把炭布直接当作唯一防护层,是常见的技术避坑点,后果往往是滤芯短期内阻损升高、异味穿透提前出现。
折褶不是越密越好:风阻、面积与炭层的相互制约
工程上容易把“褶越密、面积越大”等同于性能越好。实际并非如此。折距过小,相邻褶片容易在风压下贴合,形成无效区域;褶高过大时,褶峰和褶谷的气流分布不均,局部风速偏高,颗粒集中沉积在进风侧。碳布本身还带有活性炭负载,材料挺度、厚度和透气性不同于普通无纺布,若沿用普通滤材的折褶参数,可能出现折痕开裂、炭粉脱落或褶形回弹。
合理的碳布折褶加工,需要在三个参数之间找平衡:
- 折距:决定单片褶之间的气流通道,过密会增加通道阻力,过疏则浪费安装空间。
- 褶高:影响有效面积和结构稳定性,高褶通常需要支撑或定型处理。
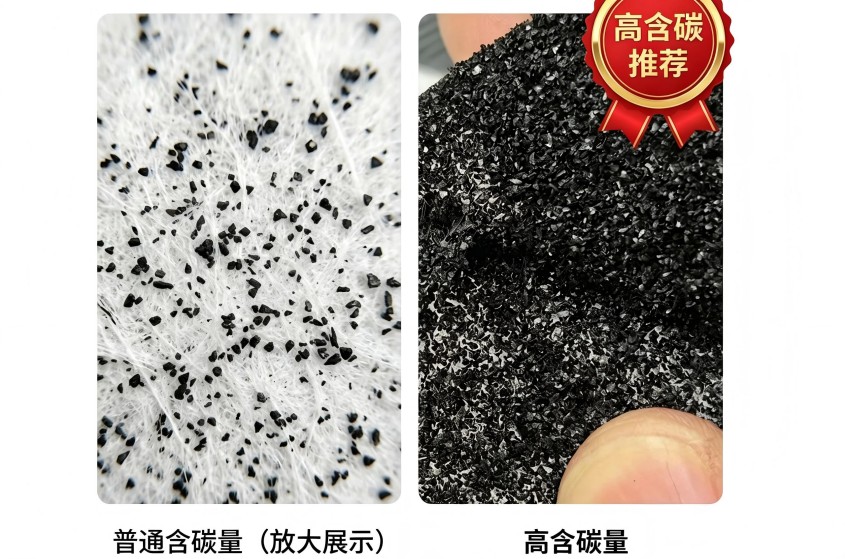
- 炭层附着方式:炭粉脱落会造成二次污染,也会改变局部阻力和吸附位点分布。
这里的关键不是追求单一低风阻,而是让滤材在设计风量下保持稳定压差,同时给气态分子留下进入活性炭孔隙的路径。创洁滤材在3D可编辑炭布工艺上的积累,可定向调控孔隙结构,使纤维支撑、炭粒分布和通风通道协同设计,避免只靠增加炭量换取吸附容量。
吸附容量为什么会被颗粒污染提前消耗
活性炭对气态污染物的吸附,依赖发达微孔和表面化学性质。激光烟雾中的颗粒物先接触滤材表层,如果前置纤维层不能有效分担颗粒负荷,粘性气溶胶会覆盖炭粒表面。此时测得的阻力可能尚未达到更换限值,但异味已经穿透,原因在于气相吸附通道被物理遮蔽,而非活性炭总量不足。
针对不同材料释放的挥发物,还需要考虑活性炭改性配方。普通炭布对部分极性气体的亲和力有限,通过改性处理可定向提升对特定有害气体的吸附表现。配方调整不能脱离工况单独判断:污染物种类、浓度、温度、湿度和风量变化,都会影响吸附速率与穿透时间。
复合结构与验证重点
激光烟雾净化通常采用颗粒过滤层与碳布复合的思路。前置纤维层承担较大颗粒和部分粘性气溶胶,炭布或夹炭复合层主要处理气态异味。碳布折褶加工时,还要评估复合层之间的剥离、折痕处透气性变化以及长期风压下的褶形保持能力。
性能验证不能只看初始效率和初始阻力。更应关注容尘过程中的阻力曲线、气态污染物穿透趋势、炭粉脱落情况以及批次一致性。创洁滤材自建活性炭检测、空气净化性能测试、化学过滤材料检测三大实验室,可围绕多工况进行性能验证;配合ISO9001与IATF16949体系,有助于控制配方、涂布和折褶成型过程中的批次波动。
适用范围与性能局限边界
适用工况范围: 低至中等浓度激光烟雾、局部排风净化、颗粒物与低浓度气态挥发物共存、风量和安装空间受限制的设备配套滤材。
性能局限边界: 不能替代高浓度油雾分离、高温烟气处理、火星拦截或高浓度化学腐蚀气体净化;当污染物浓度超过炭层吸附负荷,或滤材表面被粘性颗粒封闭后,异味控制能力会明显下降。
选型时应提供污染物类型、风量、允许压差、温湿度、颗粒特征和目标寿命,再确定基材等级、改性方向、炭层负载和折褶结构。若只按厚度或含炭量筛选,容易得到初始参数好看、实际寿命不足的方案。
如需结合您的具体工况参数、性能指标与合规要求定制适配滤材方案,可与创洁滤材研发团队进一步沟通。