激光烟雾炭布易堵塞?可编辑载炭量滤布的风阻与吸附平衡
激光烟雾炭布易堵塞?可编辑载炭量滤布的风阻与吸附平衡
激光切割、打标、焊接辅助净化场景里,滤材失效往往不是单一“炭量不够”。烟雾中同时存在细颗粒、焦油状气溶胶和VOCs(挥发性有机物),若只按静态吸附指标选碳布,运行后容易出现表层堵孔、压差快速上升、气态污染物提前穿透。本文围绕激光烟雾工况,拆解炭层分布、孔隙结构与改性配方之间的关联,并说明可编辑载炭量滤布如何在吸附容量与通风阻力之间做工程化平衡。
激光烟雾对炭布的真实压力
激光烟雾的难点在于“多相混合”。颗粒物会先占据纤维表面和孔隙入口,焦油类黏附物会降低孔道通畅性,VOCs则依赖活性炭表面孔隙与官能团完成吸附。常规夹炭布若炭粉集中在单一平面,气流通过时容易形成局部高负载区:前面的炭层快速被颗粒和焦油覆盖,后面的炭层却未充分参与吸附。
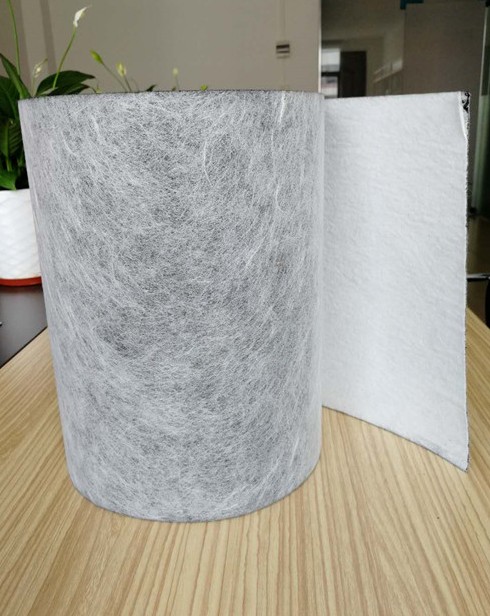
这也是单纯提高载炭量未必有效的原因。炭层过密会增加初始风阻,风机风量被压缩后,设备换气次数下降;炭层过薄则气态污染物停留时间不足,吸附前沿很快到达出风侧。吸附前沿可理解为污染物在滤材内部形成的集中吸附带,当这条带移动到滤材后端,穿透风险就会明显增加。
可编辑载炭量滤布的调控逻辑
可编辑载炭量滤布的核心,不是把炭量做成固定规格,而是围绕气流方向调整炭层位置、载炭梯度与三维孔隙。创洁滤材的3D可编辑炭布工艺,可定向调控孔隙结构,使颗粒物拦截、气态吸附和气流通道分工更清晰,避免所有负荷集中在同一层面。
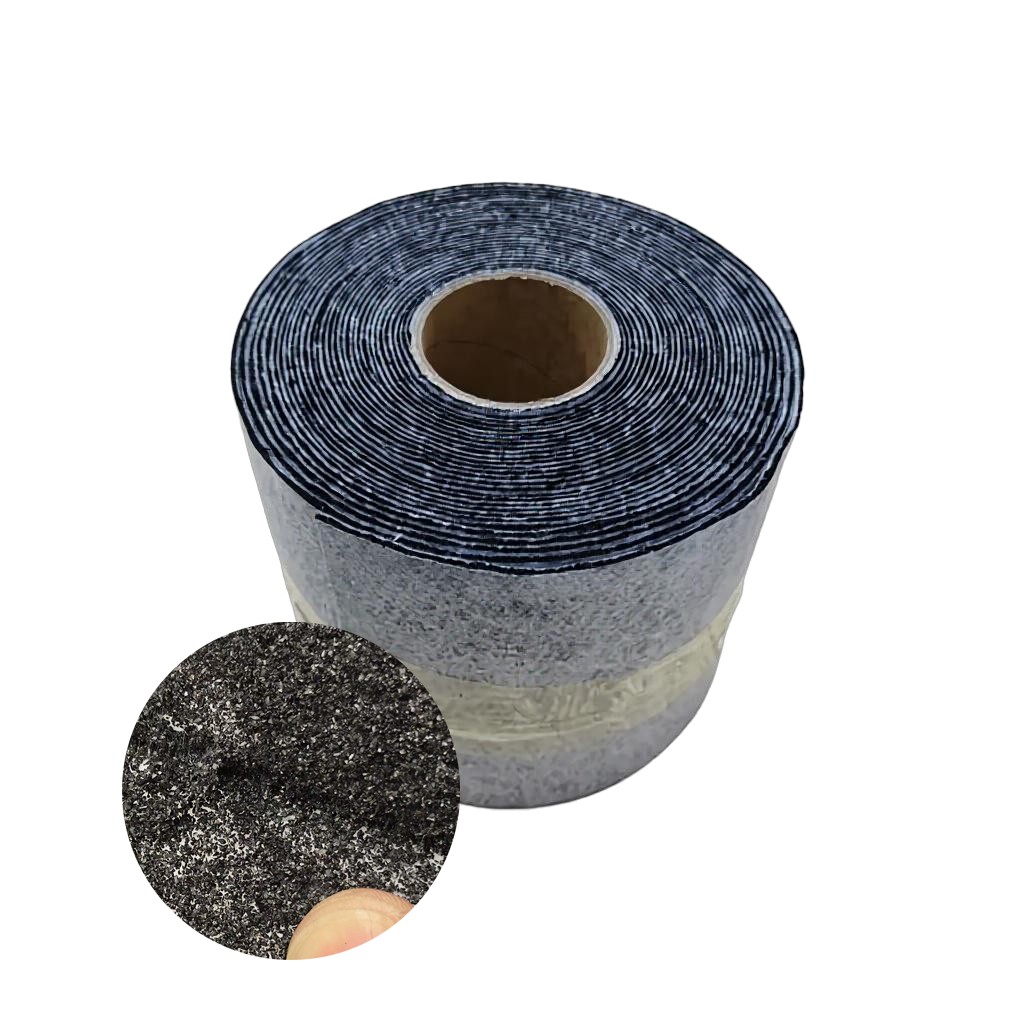
具体到激光烟雾,结构设计通常要同时看三个维度:
- 孔隙梯度:进风侧保留相对通畅的大孔通道,先容纳部分颗粒与气溶胶,减少表面迅速成膜;中后段再布置更充分的活性炭吸附区,用于处理VOCs。
- 载炭梯度:不同纤维层承担不同载炭比例,避免平面堆积造成局部阻力骤增。这里的“可编辑”强调的是按工况调校,而非无限制增加炭粉。
- 炭层结合牢度:激光烟雾含湿热、黏附物时,炭粉迁移或脱落会影响后端HEPA滤材寿命。炭层固定方式需要通过多工况测试验证,不能只看初始克重。
炭布与碳布在工程表述中常互通,选型时更应关注炭种、孔径分布、负载方式和复合结构,而不是只比较名称或克重。
改性配方决定目标气体适配度
激光加工材料不同,烟雾成分差异很大。亚克力、木材、皮革、部分塑料产生的气态污染物类型并不相同,使用同一种活性炭配方,吸附表现会有明显差异。活性炭改性配方技术的价值,在于针对目标气体调整表面官能团与孔隙利用方式,提升对特定有机蒸气的吸附亲和性。
但改性不是万能项。若工况以高浓度焦油和油雾气溶胶为主,未做前置预处理就直接依赖改性碳布,炭孔会被大分子或黏性物质占据,改性表面无法持续接触目标气体。技术避坑点就在这里:把化学吸附滤材当作前置除油雾层使用,短期气味可能下降,长期却会加速堵塞和穿透,还会推高整机能耗。
适用工况范围与性能局限边界
这类可编辑载炭量滤布更适合以下场景:激光切割、打标、雕刻产生的中低浓度VOCs与细颗粒混合烟雾;需要在有限风机压头下兼顾气味控制和通风量;设备空间有限,无法通过大幅增加滤材厚度解决吸附寿命问题;研发阶段需要同步调整基材、炭层和复合工艺的项目。
它并不适合直接处理高浓度液态油雾、大量火星或持续高温烟气,也不能替代防火、降温、除液态油等前置功能模块。若入口污染物超过滤材设计负荷,任何炭布都会面临孔道堵塞、吸附饱和和风阻上升。把工况边界确认清楚,比追求单一高指标更重要。
选型验证不能只看初始效率
激光烟雾滤材的验证应覆盖初始风阻、加载后压差变化、气态污染物穿透趋势、炭层附着稳定性以及批次一致性。只测初始效率,容易忽略运行中段的阻力爬升;只做静态吸附量,也无法反映真实气流速度、温湿度和混合污染物对寿命的影响。
创洁滤材自建活性炭检测、空气净化性能测试、化学过滤材料检测三大实验室,可在配方调整、结构打样和性能复核之间形成闭环。配合IATF16949汽车行业质量体系与ISO9001质量管理体系,更适合对批次稳定性和项目合规性要求较高的定制研发。
选型沟通时,建议提供加工材料、烟雾温度与湿度、风机风量、允许压差、目标污染物、滤材可用厚度及更换周期预期。基材等级、改性配方、结构工艺、性能指标和测试项目不同,方案方向也会不同,不宜用统一炭布规格套用全部设备。
如需结合您的具体工况参数、性能指标与合规要求定制适配滤材方案,可与创洁滤材研发团队进一步沟通。