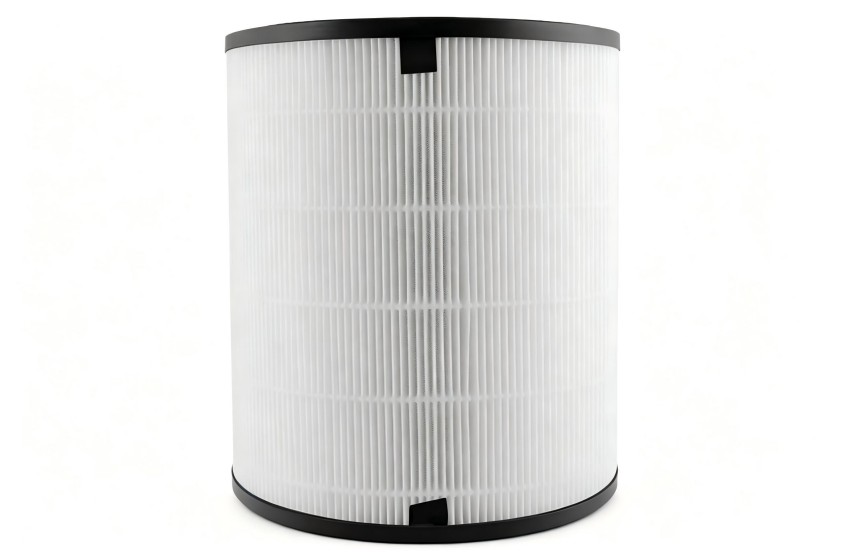
激光烟雾用圆桶HEPA滤芯风阻高?从炭布孔隙与复合结构调校
激光烟雾用圆桶HEPA滤芯风阻高?从炭布孔隙与复合结构调校
激光切割、打标、焊接产生的烟雾并不只是“粉尘大”。它同时包含细小颗粒、焦油状气溶胶和少量气态有机污染物,很多方案把圆桶HEPA滤芯简单叠加普通碳布,短期内过滤效率看似足够,运行后却出现风量下滑、噪声升高、炭层局部饱和等问题。本文不从成品安装角度展开,只聚焦滤材层面的孔隙、炭层、复合结构与验证逻辑,帮助研发人员判断激光烟雾工况下的适配边界。
先看工况:颗粒物拦截与气相吸附为什么会互相牵制
圆桶HEPA滤芯的优势在于折褶后可形成较大有效过滤面积,适合对亚微米颗粒进行稳定拦截。但激光烟雾中的气溶胶带有一定黏性,颗粒进入纤维层后不只是“被挡住”,还会在纤维搭接处逐步堆积,缩小气流通道。若前端碳布或炭布的孔径过细、透气量偏低,HEPA层还未达到理想容尘阶段,整支滤芯的初始风阻就可能偏高。
这里的核心矛盾是:HEPA负责颗粒效率,活性炭层负责气相吸附,二者复合后并不是性能简单相加。炭层越厚、炭粉负载越高,气态污染物接触概率通常更高,但气流穿过时的曲折路径也会增加;若只按吸附指标选炭布,忽略透气量与折褶成型后的有效面积,设备风量会被直接压缩。
炭布孔隙结构决定风阻与吸附的平衡空间
激光烟雾净化更适合采用“分区承担功能”的思路,而不是把所有压力都交给单一滤材。外层或前置碳布可先处理部分气态污染物和较大颗粒,HEPA层重点拦截细颗粒;炭布本身需要兼顾孔隙连通性、炭颗粒附着牢度与透气稳定性。
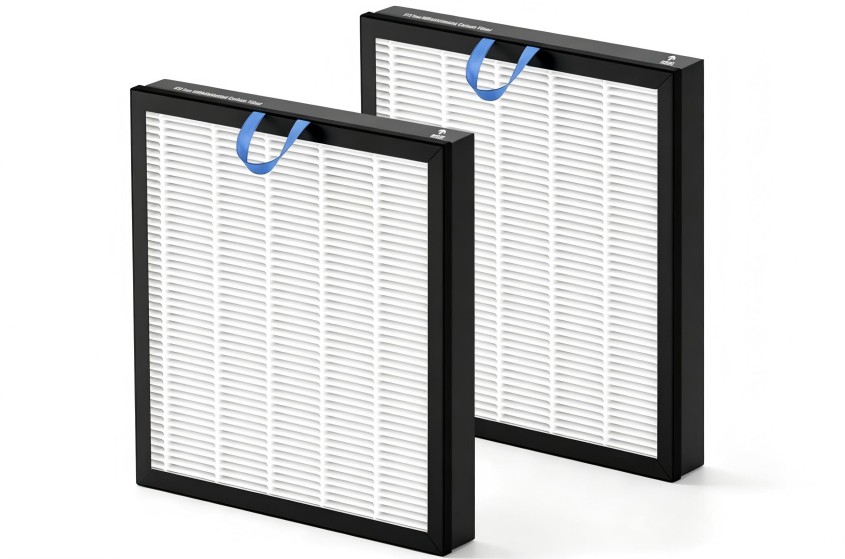
创洁滤材的3D可编辑炭布工艺,可对孔隙结构进行定向调控,其技术价值在于根据工况调整气流通道与吸附位点的比例。对激光烟雾而言,若现场以塑料、亚克力切割为主,气态有机污染物占比偏高,可通过活性炭改性配方提升目标气体的吸附倾向;若以金属打标为主,颗粒物负荷更突出,则不宜盲目增厚炭层,应优先保证低风阻和容尘空间。
需要避开的一个坑是:只看碳布克重或炭含量,不评估孔隙连通性。炭粉堆积过密会让材料表面参数好看,但实际复合到圆桶HEPA滤芯后,折褶根部气流受阻,局部风速升高,反而加速滤芯压差上升。炭布与碳布在这里指同一类含炭过滤材料,选型时应回到透气量、附着牢度、吸附性能和成型适应性,而不是纠结单一叫法。
复合结构设计要给容尘留下路径
滤材复合不是简单贴合。激光烟雾中的黏性颗粒容易在材料表面形成覆盖层,结构设计如果过密,容尘容量会被快速消耗;如果过度追求低风阻而减少纤维致密层,颗粒效率又可能达不到设计目标。
可从三个维度评估:
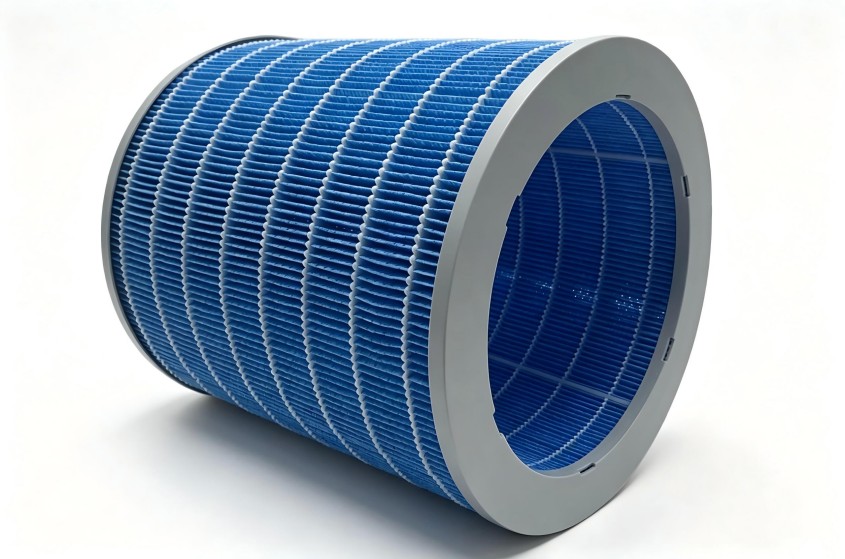
- 梯度孔径:进风侧相对疏松,用于承接较大颗粒和焦油状气溶胶;内侧HEPA层保持细密纤维结构,负责末端颗粒拦截。这样可减少表层迅速糊堵。
- 炭层位置:气态污染物占比高时,炭层应处于气流充分接触的位置;高粉尘工况下,炭层不宜完全暴露在大量粗颗粒前,否则孔隙被物理粉尘占用后,吸附位点会提前失效。
- 折褶适配性:圆桶HEPA滤芯折褶密集,炭布过硬、过厚或层间结合不稳,都会影响折褶均匀性。局部折距过小会形成高风速区,使风阻曲线提前变陡。
标准验证不能只看一次效率
激光烟雾工况的性能验证,应同时关注初始效率、风阻变化、容尘过程和炭层吸附衰减。EN1822侧重高效空气过滤器的分级与测试逻辑,可用于评估HEPA过滤效率及MPPS(最易穿透粒径,即较难被拦截的颗粒尺寸区间)相关表现;但实际工况中的焦油、湿气和混合气体,仍需要通过模拟工况验证材料的耐受性。
创洁滤材建有活性炭检测、空气净化性能测试、化学过滤材料检测三大实验室,可把滤材配方、复合结构和工况条件放在同一验证链条中评估。这样做的意义,是避免只凭单一材料检测值判断整支滤芯寿命。对研发项目而言,批次稳定性、风阻离散度和炭层附着状态,往往比单次峰值效率更能反映量产可行性。
适用工况范围与性能局限边界
上述调校思路适用于激光切割、激光打标、小型焊接烟雾等以细颗粒和低至中等浓度气态污染物为主的净化场景。若现场存在高浓度酸碱气体、高温高湿气流、大量油雾或强氧化性介质,普通碳布与HEPA复合结构不能直接套用,需要重新评估基材耐腐蚀性、活性炭改性方向和密封材料。
同时,HEPA滤材无法替代专用化学吸附段。圆桶HEPA滤芯中的炭布可承担辅助或中等负荷的气相净化,但当气体浓度持续偏高、异味组分复杂时,仅靠增加炭层厚度会推高风阻,并可能缩短整体使用寿命。
研发选型应回到工况参数本身
评估激光烟雾滤材时,建议先明确材料类型、烟雾浓度、颗粒物粒径倾向、温湿度、目标风量、允许初始风阻、更换周期和合规标准。再反向确定炭布孔隙、改性配方、复合层级与HEPA效率等级,而不是先选定材料再让设备迁就风阻。
如需结合您的具体工况参数、性能指标与合规要求定制适配滤材方案,可与创洁滤材研发团队进一步沟通。