
激光烟雾工况多变,3维打印可编辑工艺活性炭滤布如何精准适配?
激光烟雾工况多变,3维打印可编辑工艺活性炭滤布如何精准适配?
激光加工产生的烟雾,成分并不单一:亚克力切割冒出的是焦油与气态有机物,金属打标扬起的是金属氧化物微粒和油雾,性质差异很大。不少用户选购滤材时只看碳布厚度或克重,却忽视烟雾组成与滤材结构的匹配度,结果吸附穿透快、更换频繁,净化成本居高不下。本文从3维打印可编辑工艺活性炭滤布的结构设计与工况适配展开,帮您梳理激光烟雾工况下的选型思路。
传统活性炭滤布的瓶颈在哪
传统活性炭滤布的成型方式,是把颗粒炭或粉末炭用粘合剂固定在基布上,再经烘干、压光等工序完成。炭颗粒粒径、粘合剂比例、基布孔径,共同决定气流路径与吸附接触时间。但这类滤布存在一个明显局限:整张布的炭层厚度与孔隙结构基本均匀,无法按气流分布或污染物浓度做差异化设计。
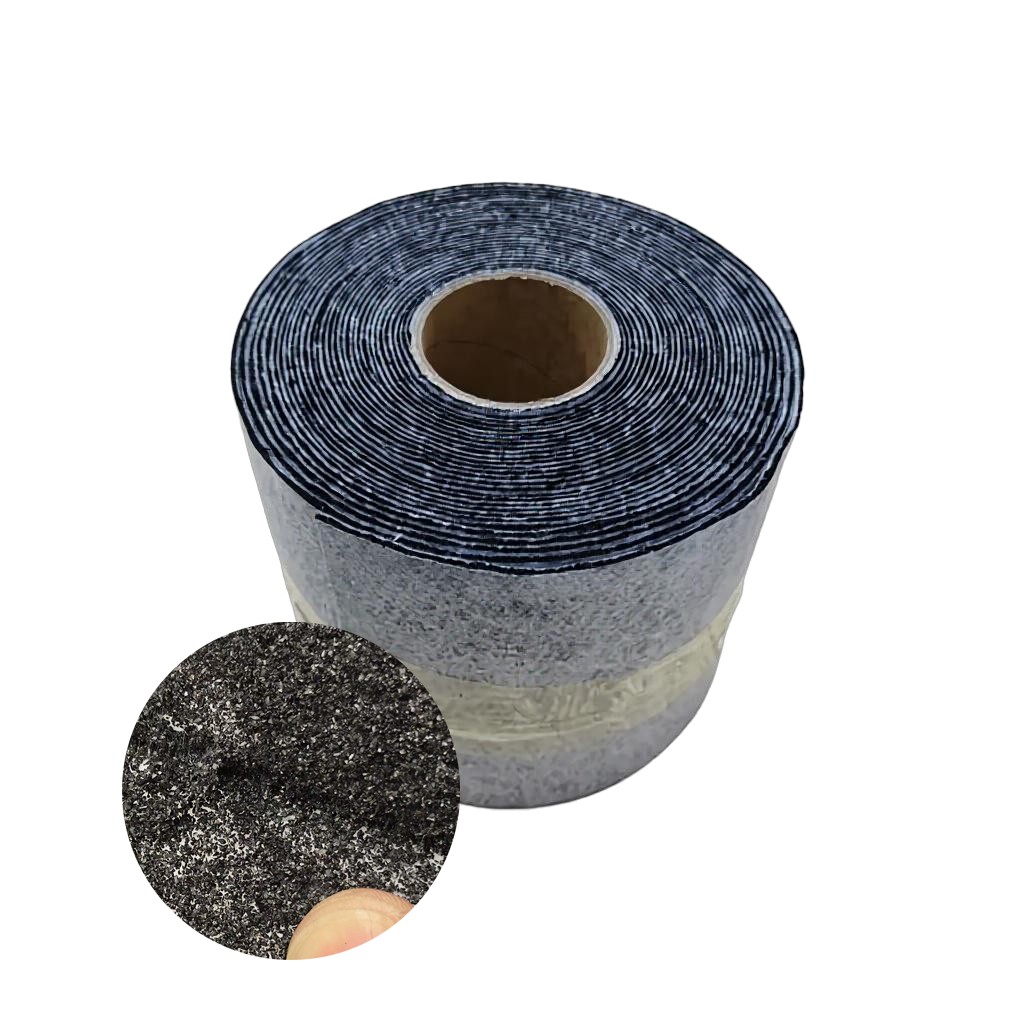
3维打印可编辑工艺活性炭滤布改变了这种“均质”逻辑。它在成型阶段引入数字化结构设计,炭层可按分区设定厚度,孔隙可呈现梯度变化,局部吸附通道能针对气流方向调整。过去碳布是“均码布”,现在可以做到“量体裁衣”。这种结构自由度,是它区别于普通碳布的关键。
激光烟雾净化,为什么碳布的可编辑性这么关键
激光切割、焊接、打标产生的污染物,以“混合态”存在:细颗粒之外,还有大量气态有机物和油性气溶胶。不同加工对象,污染物比例完全不同。用同一张碳布应对所有工况,通常遇到两种麻烦。
一种是风阻与吸附效率互相牵制。碳布加厚,吸附容量提升,但设备风量被压降消耗,激光机内部散热变差;碳布减薄,风阻下降,吸附却不彻底,气味直接排进车间。另一种是局部穿透拖垮整体寿命。烟雾浓度在设备内并非均匀分布,气流集中区域先饱和,整张滤布因某一处穿透就必须更换,其余吸附区域只能浪费。
3维打印可编辑工艺碳布的价值,在于把吸附容量分配到真正需要的位置:高浓度区加密炭层,低浓度区减薄降阻;再配合前置拦截层与后置均流层,让通过碳布的气流趋于均匀。这种平衡逻辑,尤其适合激光烟雾浓度波动大、成分复杂的工况。
不同激光工况,碳布定制方向差在哪
针对激光烟雾的不同工况,3维打印可编辑工艺活性炭滤布的定制方向会有明显差异。
连续大跨度切割场景,烟雾生成量大,气流温度偏高。碳布需要足够的炭负载维持吸附时长,基布要耐温、抗收缩,避免高温气流让滤材变形。定制方向以厚炭层、低风速结构为主。
间歇式、多材料切换的加工场景,比如一台设备既切亚克力又切木板,污染物在一天内多次变化,适合做多层复合结构:前置层拦截颗粒,主体碳布吸附气态污染物,末端均流层调整出风速度,防止局部高速气流形成穿透。
设备内部空间紧凑、滤芯厚度有限时,薄型化加分区加密更合适:关键吸附区域局部增加炭负载,边缘区域保持低阻力,在不扩大滤芯体积的前提下守住效率。这里要补充一点,创洁滤材的3D可编辑炭布(炭布3.0)工艺,配合自研活性炭改性配方,能根据污染物成分在碳布上做针对性改性,而不是把标准碳布简单裁切。
采购这类碳布,容易忽视的三个问题
第一,只看碘值或表面积。这两个指标反映炭本身的吸附潜力,但滤布实际表现还取决于炭层分布、基布透气性和滤芯结构。碘值高不等于在设备上一定好用。
第二,忽略设备压降余量。同样参数的碳布,在不同风量与滤芯形状下,压降差异很大。采购前要确认设备可用风压范围,否则效率再高,设备带不动也白搭。
第三,缺少实际工况验证。可以先小批量试用,把碳布装入实际设备,测压降、测寿命、测排放气味,再根据结果调整克重、厚度和分区结构。条件允许的话,把工况参数交给滤材厂家,由工程师出具基于3维打印可编辑工艺活性炭滤布的定制方案,结合实测数据迭代,能避免“纸上选型”,也减少后期反复更换的成本。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。