
激光烟雾净化滤材风阻大、效率低?夹炭布半成品先看这两点
激光烟雾净化设备选夹炭布半成品,风阻与过滤效率的平衡点在哪里
激光打标、切割、焊接过程中产生的烟雾,并非单一成分。它既含有细微的固态颗粒物,也包含气态有机物,甚至伴有刺激性气味。许多设备商在采购夹炭布半成品时,容易陷入一个误区:只看活性炭的碘值或克重,结果装进设备后,发现风量上不去,或者过滤效率不达标,不得不返工换料。
风阻与过滤效率之间的矛盾,在激光烟雾净化场景中尤为突出。夹炭布半成品既要通过活性炭层吸附气态污染物,又要保证足够的风通量,让烟雾能被有效抽入净化系统。若结构设计不合理,活性炭层过厚或粘结工艺不当,风阻飙升,设备噪音增大,净化效率反而下降。下文从吸附配方和结构复合两个维度,拆解这类滤材的选型要点。
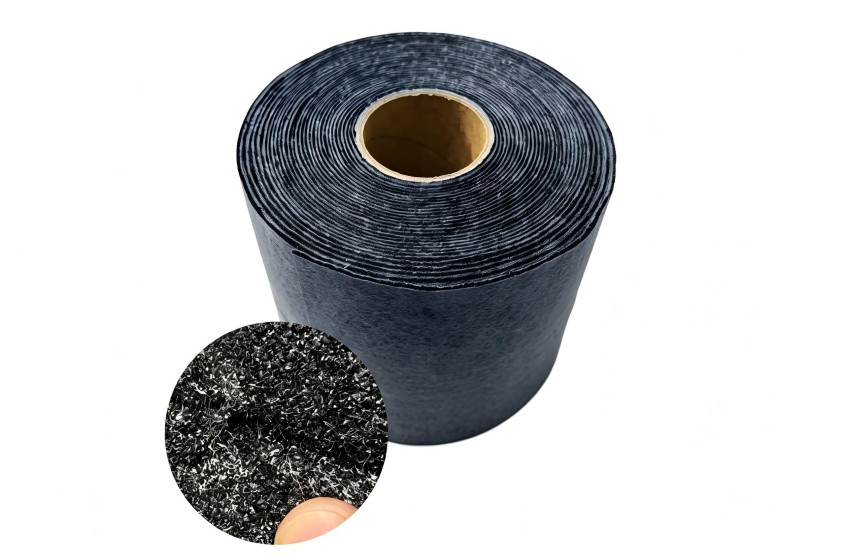
激光烟雾工况对夹炭布半成品提出了哪些特殊要求
工业激光加工产生的烟雾,具有浓度波动大、温湿度变化快、油性颗粒物与气态污染物共存的特点。不同于家用空气净化器面对的相对稳定环境,工业净化设备往往需要长时间连续运行。这意味着夹炭布半成品不仅要具备初始吸附能力,还要在持续气流冲刷下保持结构完整,不出现脱层、掉炭粉等问题。
另一个容易忽略的因素是粒径分布。激光切割金属或塑料时,会产生极细微的颗粒物,这些颗粒物如果直接穿透滤层,会造成二次污染。夹炭布半成品中的基材层,需要在颗粒拦截和气体吸附之间找到配合方式,而不是简单地把两层材料压在一起。
吸附配方与基材结构的配合,决定滤材的实际表现
夹炭布半成品的核心性能,取决于活性炭颗粒或纤维与基材的结合方式。如果活性炭只是松散地附着在表面,气流通过时容易扬尘,吸附路径短,接触时间不够,效率自然受限。而通过合理的胶粘工艺或含浸方式,让活性炭均匀分布于基材内部,可以在不增加过多厚度的情况下延长气态污染物的停留路径。
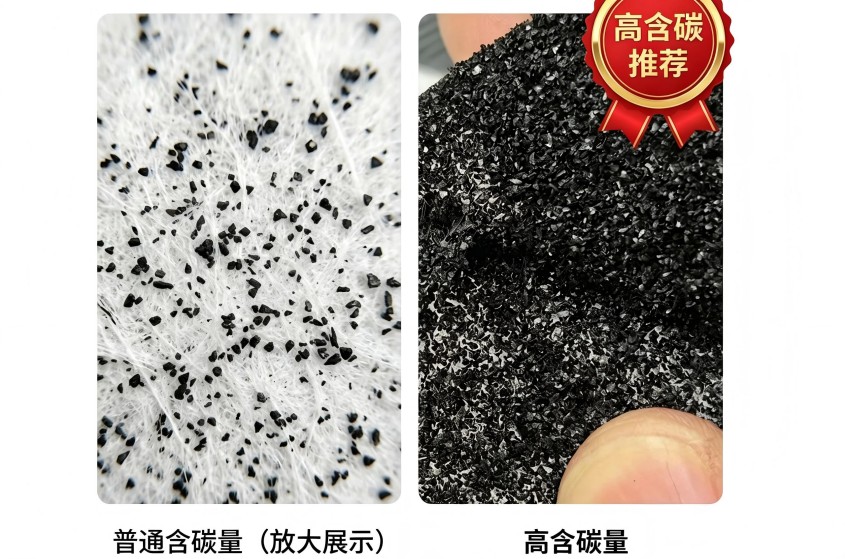
克重增加确实能提升吸附总量,但同时会带来风阻上升。激光烟雾净化设备的风机功率通常有限,滤材压降过高,会直接削弱设备整体表现。理想的夹炭布半成品,是在单位厚度内尽可能提高有效吸附面积,同时保持气流通道畅通。蜂窝状或波纹结构相对于平面结构,往往能在同等克重下提供更好的风阻表现。
判断夹炭布半成品可靠性,生产细节不容忽视
实际生产中,同一批次夹炭布半成品出现性能波动,根源通常在品控环节。炭粉浸涂的均匀度、烘干温度曲线、材料张力控制,都会影响成品的一致性。设备商或加工厂拿到样品后,除了检测初始效率,还应当关注几个容易被忽略的生产细节:揉搓后是否掉粉、弯折后是否分层、边缘切口是否毛躁。这些细节直接影响后续模切、折叠、热压成型的良品率。
激光烟雾净化设备的滤芯更换频率高,客户对滤材寿命和效果稳定性往往有持续反馈。一批夹炭布半成品如果在前端品控上不够严谨,到了终端客户现场,可能会表现为净化效率下降过快,甚至产生异味。选择供应伙伴时,不能只看样品报告上的初始数据,更需要考察其生产流程是否具备可复现、可追溯的能力。
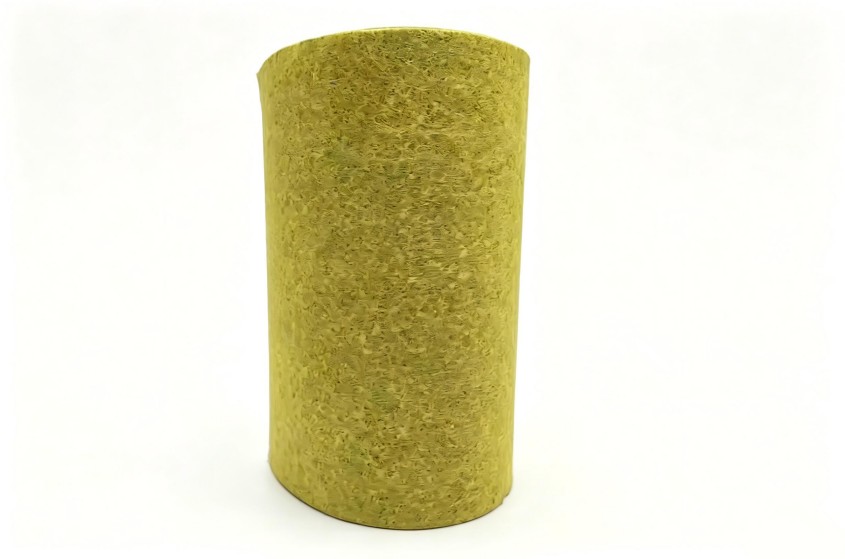
根据实际工况定制,才能找到匹配的滤材方案
不同激光加工类型,对滤材的需求差异明显。光纤切割产生的烟雾相对干燥,对油性颗粒物拦截要求更高;焊接工况可能伴随高温,滤材的耐热性与结构稳定性需要另作评估。拿着一款通用型夹炭布半成品套用所有设备,很难兼顾性能与经济性。设备商在选型初期提供工况参数,包括主要污染物类型、设备风量设计、替换周期预期,供应商才能围绕配方和结构进行针对性调整。
对于自建净化设备生产线的加工厂,半成品与后续工序的适配性同样重要。夹炭布半成品的挺度、幅面尺寸、边缘整齐度,是否适合同步折纸、分切、复合无纺布等后道工艺,直接关系到生产效率和损耗率。这些问题在实验室的理想测试环境中不易暴露,只有在实际产线上才会显现。
过滤材料的选择,本质上是性能、风阻、寿命和工艺适配性之间的权衡。激光烟雾净化领域没有放之四海而皆准的夹炭布半成品标准答案,但厘清工况需求,关注配方、结构与品控细节,能有效减少试错成本。如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。