
激光焊接烟尘滤棉频繁失效?重心放在工艺工况匹配上
焊接烟尘滤棉在激光焊接工况下失效,往往从源头就选错了
激光焊接产线旁的净化设备明明开了,滤棉却频繁更换;刚装上去的滤棉不到一周,出风量明显衰减;甚至拆开设备一看,烟尘已经穿透滤棉层污染了后级滤芯。这类问题在焊接车间并不少见,但多数时候,责任不在“滤棉质量差”,而在滤棉与工况之间没有匹配好。只看滤棉本身过不过滤、厚不厚,不看激光焊接烟雾的真实成分和粒径形态,就成了行业里最常见的误区。本文结合激光烟雾净化工况,从烟尘形态、温湿度适配和滤材结构三个维度来分析失效原因,并给出可执行的改善方向。
滤棉失效快的根因,藏在工况参数和污染物形态里
激光焊接产生的烟雾,和普通手工电弧焊的烟尘差别很大。激光焊的烟尘颗粒极细,多为金属氧化物气溶胶,同时伴随少量气态副产物。细颗粒物对滤材的挑战在于:粒径小、扩散性强,如果滤材的梯度孔径设计不到位,颗粒物会直接穿过表层进入滤材内部,造成深层堵塞或穿透。这个状态下,滤棉的“容量”很快耗尽,表现为更换周期短、出风量持续下降。
另一个常被忽略的工况参数是温度与湿度。激光焊接局部瞬间温度高,烟尘携带热量进入净化设备后,会在滤棉表面形成干性颗粒堆积;若车间湿度大或焊接辅料含油性物质,油雾粘附在纤维表面,会加速滤材孔道堵塞。同一款滤棉,放在A车间能用两个月,放到B车间一周就堵,根源往往在油雾和湿度的差异上,而不是产品批次波动。
颗粒物与气态污染物要分层处理,拦截结构不能一把抓
焊接烟尘滤棉如果想稳定发挥性能,单靠一层均匀结构的滤材几乎不可能同时解决“拦截效率、容尘量、低阻力”三个要求。更合理的做法是采用梯度结构设计:迎风面先拦截粗颗粒和火花碎屑,中间层捕捉细颗粒物,底层再做精细过滤。没有前置拦截层,粗颗粒物会直接冲击高效滤层,造成物理损伤和局部穿透,这也是滤棉“看起来没破但效率下降”的常见原因。
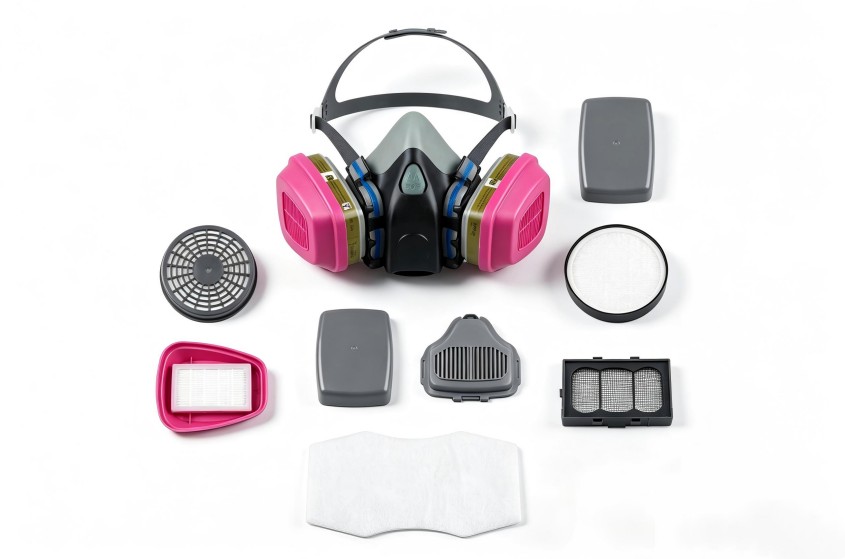
气态副产物则需要单独的吸附层来处理。激光焊接过程中产生的刺激性气味、气态有机物,依靠物理拦截无法去除,需要复合活性炭或其他吸附材料层。这里的吸附配方工艺,取决于车间烟雾中气态组分的浓度和种类。若滤棉只有颗粒物过滤段、缺乏吸附段,设备出风口仍会残留明显气味,操作工人体感差,就难以达到预期的防护和净化效果。
匹配激光焊接工况的定制方向,建议从三个参数入手
与其反复试错更换不同品牌的滤棉成品,不如把定制滤棉的评估维度前置。基于激光焊接烟尘特征,以下三个参数的确认优先级最高:
- 烟尘粒径与浓度:确认产线是光纤激光焊、CO₂激光焊还是复合焊,焊材材质是什么,这直接决定中间过滤层的精度和厚度要求。不同金属成分产生的气溶胶粒径分布有明显差异,滤材结构需要对应调整。
- 温湿度与油雾含量:车间是否有空调、产线是否使用油性防飞溅剂、环境相对湿度是否偏高,这些信息用来确定是否需要耐温增强层、抗油涂层以及吸附层的防潮处理方案。
- 设备风量与安装尺寸:净化设备的额定风量、滤棉安装仓的纵横比、密封方式,决定了滤棉的折叠比和阻力上限。若风量需求高、安装空间又有限,滤材选型就要在容尘量和阻力之间重新平衡。
把这三个参数整理清楚之后,再选择或定制滤棉,更换周期和拦截效果通常会有明显改善。除此之外,生产品控管理也值得关注:批量供货的滤棉是否逐批检测初始效率、阻力、吸附性能,检验数据和出货批次能否对应,这在实际采购中是容易被忽视的环节。创洁滤材自建多座实验室,可针对滤材测试和配方开发做验证,从源头降低批量不一致的风险。
焊接烟尘滤棉的采购与打样建议
焊接烟尘滤棉不存在一个万能规格,也不适合仅凭“价格”或“厚度”来做采购决定。报价差异通常来自滤材克重、材质组合、功能改性、尺寸定制与批量数量:拦截层用玻纤还是合成纤维、吸附层用多大碘值的活性炭、是否做阻燃处理,这些因素都会反映在成本中。最直接的做法是向滤材供应商提供具体的工况参数,包含焊接方式、烟尘状态、设备风量、更换周期期望值,拿到有针对性的样品后再做实测验证。小批量试装、对比同等工况下的压降变化和容尘时间,比为追求低价而忽略工况匹配更稳妥。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。