
激光烟雾净化滤网风阻飙升?MERV等级之外还要看生产品控
激光烟雾净化中北美标准MERV滤网寿命差异明显,生产品控是分水岭
激光切割、焊接和打标作业中,除尘系统经常出现一个让人头疼的现象:滤网换上没多久,风阻就明显上升,抽风效果变差,更换频率远超预期。不少人第一反应是现场烟尘浓度太高,于是换用更高等级的滤网,结果风阻变大,风机负担更重。问题往往不在等级选错,而在大家对北美标准MERV滤网的理解停留在“效率数字”上。本文从滤材结构、生产品控和检测方式三个维度,分析如何判断滤网的现场真实表现,减少换滤和停线带来的额外成本。
MERV等级代表效率门槛,不代表现场使用寿命
北美标准MERV滤网的效率等级,是基于标准测试条件下对特定粒径颗粒物的最低过滤效率划分的。这个数字有参考价值,但它描述的是初始状态下滤材对颗粒物的拦截能力,并不等同于滤网在实际工况中的容尘寿命。激光烟雾里的颗粒物,混合了油性气溶胶、炭黑和金属蒸汽冷凝物,粒径分布宽、粘附性强,和标准测试粉尘性质差异很大。同样是MERV 13的滤网,有的能维持较长时间低风阻运行,有的很快就堵死表面,原因主要出在滤材结构设计与生产制造的一致性上。
滤材结构和打折工艺,决定容尘寿命的上限
激光烟雾净化用的MERV滤网,滤材要解决的核心矛盾是:既要拦住细小颗粒,又要让颗粒物能深入滤材内部而非只堆积在表面。常见做法是采用梯度孔径的复合滤材结构,迎风面是较粗的纤维层,先拦截大颗粒和油雾,越往深处纤维越细,承担精细过滤。如果滤材层间结构单一,表面容易被油性颗粒快速糊死,风阻自然飙升。
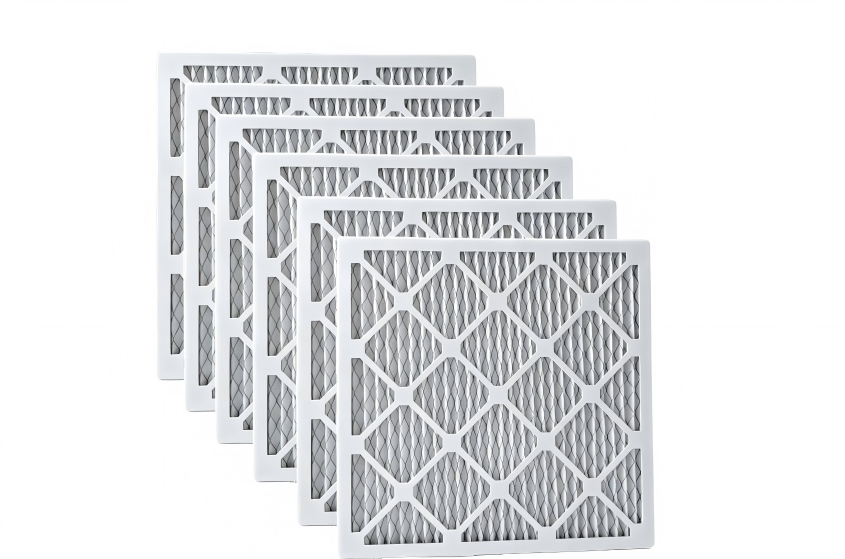
除了滤材本身,成品环节的打折工艺同样关键。打折间距过大、折深不足,有效过滤面积变小,单位面积承受的粉尘负荷增加;打折间距过密,又可能导致折间气流受阻。这些细节不会改变滤网的初始效率等级,却在很大程度上决定了滤网能用多久、风阻上升得有多快。
同级别不同命,生产品控才是分水岭
很多用户验收MERV滤网时,只看厂家提供的滤材效率报告。但滤材效率不等于成品滤网效率,从滤材到成品,中间还隔着打折、分切、定型、封边、装框等多道工序。任何一道工序的波动,都可能让成品实际效率低于滤材标称值。比如打折过程中滤材拉伸不均,纤维结构被破坏;封边胶线不连续,边框与滤材之间出现微漏;密封条接缝处理不当,含油颗粒直接从缝隙穿透。在激光烟雾净化这类高负荷工况下,这些隐性问题会被放大。
这也是创洁滤材在MERV滤网生产中坚持做成品检测的原因。依托自建的滤材与净化器测试实验室,从滤材入厂到成品出厂都纳入品控流程,确保客户拿到的北美标准MERV滤网,效率等级和实际表现能够对应起来。
评估激光烟雾净化用MERV滤网,建议关注哪些验证方式
如果您的除尘设备使用的是北美标准MERV滤网,并且希望减少更换频率、稳定风阻表现,建议在采购时关注以下几点。
一是要求提供成品滤网的效率检测数据,而不仅是滤材数据。二是了解滤网的容尘量或加载测试情况,判断其在高浓度油烟环境下的寿命表现。三是结合现场工况做小批量验证,观察实际使用中的风阻变化曲线和更换周期。四是在定制时明确告知烟尘成分、浓度、温湿度和设备风量,这些参数都会影响滤材结构和打折工艺的选择方向。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。