
滤盒滤材来料加工如何控品质?从工艺选型到出厂检测
滤盒滤材来料加工如何控品质?从工艺选型到出厂检测
激光烟雾净化设备厂商把滤盒滤材交给外部加工,最怕遇到两类情况:一是同一批货吸附效率参差不齐,影响整机出厂一致性;二是滤材在裁切、复合环节出现脱粉、掉炭或风阻异常,到了客户现场才暴露问题。行业里常见误区是只看滤材初始克重和价格,忽略加工过程中的配方稳定性与结构保护。这篇内容从滤材结构设计、吸附配方工艺、生产品控管理三个维度展开,帮助您理清来料加工时应该盯住哪些环节、如何建立验收标准。
滤盒结构设计:先定框架,再谈填充
滤盒的净化性能不是单靠滤材堆出来的。很多来料加工项目在早期只提供滤材规格,没有明确盒体结构、气流方向与密封方式,导致加工出来的成品在实际设备中漏风或阻力过高。
结构与滤材的匹配逻辑
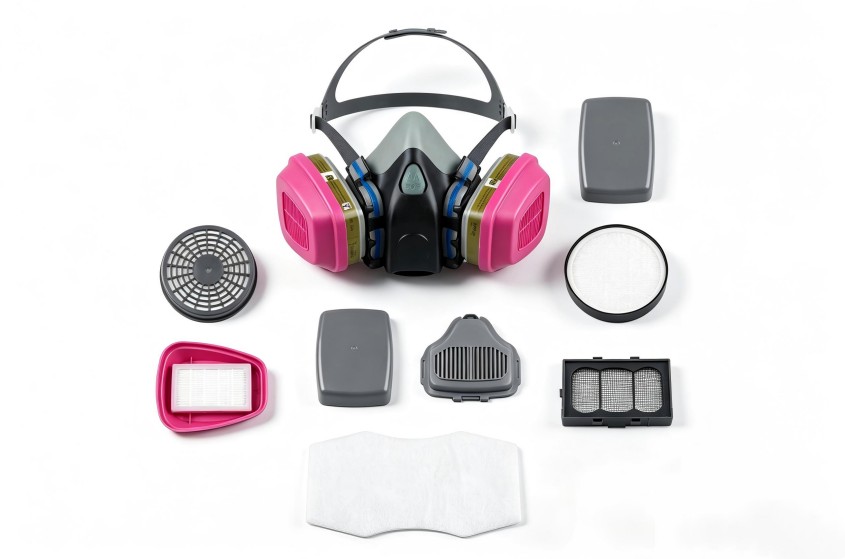
激光烟雾净化场景中,烟雾粒径分布宽、含油性气溶胶,滤盒需要兼顾颗粒物拦截与气态污染物吸附。此时滤材的折距、隔网选型、胶线位置都会影响有效过滤面积与气流分布。来料加工不应只是“把滤材装进盒子”,而是要确认滤材的挺度、可折叠性与盒体尺寸是否匹配。若滤材偏软或折痕回弹不足,装盒后容易塌陷,造成局部短路。
密封与旁通风险
另一个容易忽视的点是滤盒边框密封。加工过程中如果密封胶涂布不均匀,或固化时间不足,成品在震动工况下可能出现细微裂缝,导致未过滤气流旁通。来料加工的品质管控,需要把密封工艺纳入验收项目,不能只看滤材本身的检测报告。
吸附配方工艺:改性与填炭的稳定性
对于含活性炭的滤盒,来料加工的核心难点往往在吸附层。活性炭布或颗粒炭层的吸附性能,受配方、涂布均匀度、干燥固化条件多重因素影响。
配方改性的一致性
不同批次滤材的吸附效率波动,常见原因是改性配方在转移过程中未搅拌均匀,或浸渍、涂布环节的固含量控制不稳。滤盒加工方如果缺乏配方验证能力,很难判断来料批次是否达标。建议在加工协议中约定每批来料的吸附性能抽检方式,例如对甲醛、VOC 或特定烟气的去除效率进行小样验证,而不是只核对克重。
填炭量与风阻的平衡
颗粒炭填充量增加,吸附容量上升,但风阻同步上升,可能超出设备风机的工作点。来料加工需要根据设备的设计风量,反推滤盒允许的初始压降范围。这里没有固定答案,不同工况、不同风机余量,适合的填炭量差异很大。加工方应具备根据客户设备参数调整填充方案的能力,而不是按固定模板生产。
生产品控管理:从来料检验到出厂检测
滤盒滤材来料加工的最终品质,由过程控制决定。一个完整的品控链条应该覆盖来料检验、过程巡检、成品检测三个环节。
来料检验与过程巡检
来料时除了核对滤材型号、尺寸、克重,还要观察外观有无折痕、破损、掉粉现象。加工过程中的巡检重点,是裁切尺寸公差、复合牢固度、密封胶条连续性。这些项目看似基础,却直接影响成品的一致性和使用寿命。需要留意的是,部分加工厂不具备滤材性能测试能力,只能做外观检查,这对应付复杂工况的滤盒来说是不够的。
成品抽检与标准对齐
成品出厂前,至少应进行风阻、过滤效率或吸附性能的抽检。如果滤盒用于出口设备或配套高端机型,还要确认检测方法是否与终端客户要求一致,比如参照 EN1822 或 MERV 相关标准。这里建议在加工合同中明确检测项目与合格判定值,避免后期因标准理解不一致产生争议。创洁滤材在这一环节具备自建实验室的完整测试条件,可配合客户需求进行配方调整与性能验证。
来料加工选型建议与沟通要点
如果您正在评估滤盒滤材来料加工的合作方,可以重点关注三件事:对方是否理解您的设备工况、是否具备配方调整能力、是否有完善的检测流程。报价差异大时,不要只看单价,要对比包含的检测项目、损耗承担方式、交期保障等内容。
不同激光烟雾净化设备的设计风量、烟雾浓度、维护周期各不相同,滤盒的滤材组合与加工工艺也应随之调整。建议在沟通时提供尽量完整的工况信息,包括主要污染物成分、浓度范围、使用环境温湿度等,这有助于加工方给出更匹配的实施方案。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。