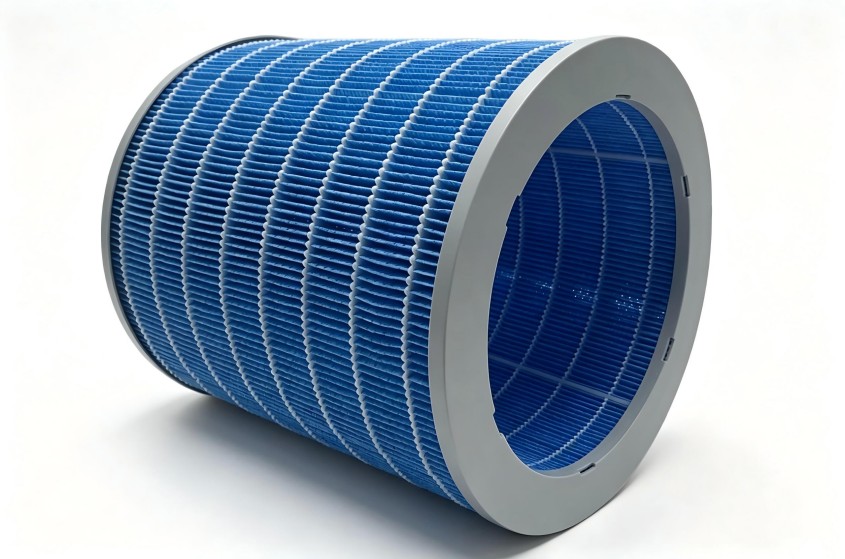
圆桶滤网用于激光烟雾净化,怎么做到低风阻又不牺牲效率?
激光烟雾净化中,圆桶滤网如何兼顾低风阻与高捕集效率?
激光烟雾净化设备的风机功率通常有限,圆桶滤网一旦风阻偏高,实际风量就会明显下降,烟雾无法及时捕集,车间空气质量和激光切割品质都会受到直接影响。行业中常有一种误判:滤材做得越密、越厚,过滤效率就越高,于是不断叠加材料,却忽视了风阻代价。本文从滤材结构设计、风阻与过滤效率平衡两个维度,分析低风阻圆桶滤网的设计逻辑,帮助您在净化效果与设备能耗之间找到合适的平衡点。
圆桶滤网的风阻从何而来?
与平板滤网不同,圆桶滤网用卷绕或折叠的方式把过滤材料集中到一个圆柱面上,目的是在小体积内获得更大过滤面积。同样风量下,过滤面积越大,穿过滤材的面风速就越低,相应地阻力也会减小,这是圆桶形状的一大优势。但如果为了增加面积而把褶皱做得过于密集,相邻滤材层之间的气流通道变窄,局部风速反而加快,风阻不降反升。除褶皱形状外,滤材的厚度、纤维粗细、胶线排列以及骨架支撑结构,也都参与构成最终压降。激光烟雾中还会夹带油性颗粒,这些颗粒一旦附着在滤材表面,会逐步堵塞纤维间隙,让风阻在使用过程中持续爬升。观察滤网风阻,不能只看初始值,还要看它在容尘一段时间后的变化。
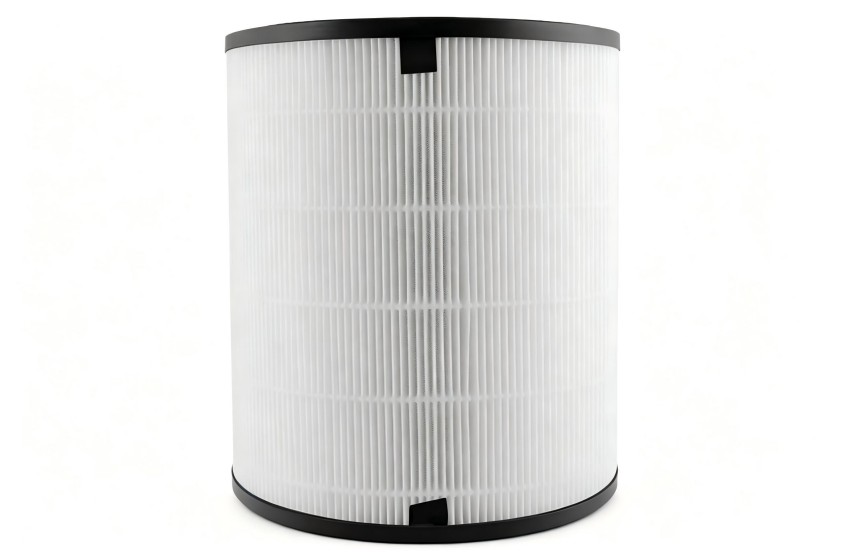
低风阻圆桶滤网的关键:结构设计而非单纯减薄
有人以为把滤材做薄就能降低风阻,实则不然。过滤效率与风阻本身就是一对矛盾,需要用合理的结构来调和。这种滤网的设计重点,是通过梯度过滤来分配不同粒径颗粒的拦截位置。表层用疏松纤维拦住大颗粒,内层用较密滤材捕捉微小颗粒,这样颗粒不会集中堵在最外层,气流通道能维持得更久。常用的做法是在滤材中加入热熔胶线或网格支撑,保证滤材挺度,避免褶皱被气流压平。支撑结构如果设计合理,不仅不增加太多阻力,还能维持稳定的气流通道;反过来,如果支撑骨架遮挡面积过大,也会成为风阻来源。此外,活性炭层与HEPA滤材复合时,活性炭颗粒的粒度、炭层的孔隙结构,也会明显影响气流穿透阻力。创洁滤材掌握的行业首创3维可编辑活性炭布技术,正是通过调节炭布厚度与孔隙结构,让吸附功能与低风阻要求在同一个圆桶滤网上并存。这样的结构设计,比单纯加厚滤材更能兼顾效率与风量。
激光烟雾净化对低风阻圆桶滤网的特殊要求
激光切割、焊接、打标产生的烟雾成分并不单一:有从金属表面气化形成的微小烟尘,有油污遇高温产生的油性气溶胶,还有臭氧、异味等气态污染物。圆桶滤网要在一次过滤中完成颗粒拦截、油雾捕集和气体吸附,往往需要把HEPA滤材和活性炭滤材复合在同一结构里。多重功能叠加后,可设计的空间变小,风阻控制难度随之增加。激光加工过程中产生的异味和有害气体,通常需要活性炭吸附。活性炭布本身具有多孔结构,但若颗粒过细或填充过密,气流通过时会受到很大阻碍。因此,活性炭布与HEPA滤材的复合方式,对圆桶滤网的整体风阻影响明显。先经过外层的颗粒过滤,再进入内层的吸附结构,是一种常见布局。不同激光工艺的烟尘粒径差异很大,例如激光切割产生的高温烟尘粒径相对较粗,而激光打标产生的气溶胶更细微,所以圆桶滤网的滤材搭配和褶皱参数需要跟随工况调整。如果设备安装空间本身狭窄,圆桶滤网的直径和高度也会限制滤材展开面积,这些都会影响最终的风阻表现。
如何评估低风阻圆桶滤网是否适配?
评估一款圆桶滤网,不能只看商家标注的初始效率。实际应用中更值得关注的是三个方向:一是滤材结构是否配合风路设计,比如褶皱密度和支撑间隙是否平衡;二是容尘量与风阻的上升曲线,初始阻力低但很快堵塞的滤网,并不是理想选择;三是能否根据激光设备的烟尘浓度、风量要求做定制调整。每个激光设备的工况都不同,通用规格的圆桶滤网很难同时满足低风阻、高效率和长寿命。选型前可先梳理自身设备的风机功率、允许的压降范围、滤芯更换周期等参数,再与厂家沟通。供应商若能提供滤材的压降曲线、容尘量测试数据,并能说明结构设计上的调整空间,说明其具备基本的技术能力。有条件时,可优先选择自建测试实验室、能针对不同激光工况验证滤材组合的厂家。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。